欢迎光临~深圳市卓力达电子有限公司
语言选择:
 ∷

∷
∷
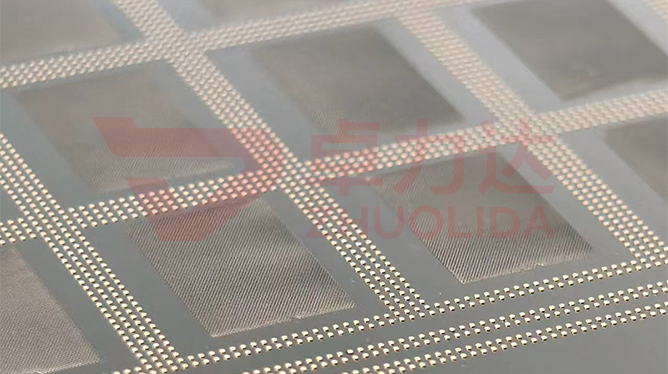
光学光阑最怕的不是孔大孔小,而是拐角不干净。设计图上的通光孔是利落的直角,到了成品上角一圆,哪怕只有两三微米的 R 角,边缘衍射和杂光抑制的边界就跟着挪,高对比成像里能看出一圈发虚。光阑片显影图形保真管的是这副轮廓怎么从光刻胶一路不失真地搬进镍层:LDI 把图形画在胶上只是起点,显影时胶壁会不会被溶胀、后烘会不会让拐角回流变圆、起镀时镍会不会把直角填成小圆弧,每一步都在改轮廓。线宽量的是尺寸,保真看的是形状,一根 20μm 的筋宽度合格,角上却是圆的,装机照样不合格。
轮廓上的失效往往要放大才看得见。有一批光阑片线宽全合格,影像仪拉到高倍才发现每个方孔的四角都带了一小段圆弧,查下来是显影后烘温度给高了,光刻胶在拐角处轻微回流,镍照着圆角长,直角就这么丢了;另一批更隐蔽,闪测仪测开口尺寸没问题,装机后点光源周围多了一圈晕,根子是覆膜 LDI 曝光时双面没对到 ±5μm 以内,胶图形侧壁带了一点斜坡,电铸把这点斜坡原样翻成镍壁,轮廓已经不是设计那个直上直下的面;还有一种来自母模复用,旧版拐角积了残胶,之后每片都在同一个位置带 R 角,光阑片显影图形保真被版次上的一点脏污拖着走。
参数窗口
• 光阑筋宽线宽 20μm,拐角 R 角按近零内控,逐片做轮廓比对。
• LDI 解析 8μm/8μm、双面对位 ±5μm,胶图形侧壁垂直是保真前提。
• 最大基板 610×660mm,整板曝光均匀性决定各位置的圆角量是否一致。
• 显影时间与后烘温度分档固化,过烘会让拐角回流、显影不足留残膜。
• 镀液电流密度 1–4 A/dm²,起镀段偏高会把直角先填成圆弧。
• 孔径精度 ±3μm、孔壁粗糙度 ≤0.01μm,光洁直壁才谈得上轮廓原样。
制造流程(8步)
1. 图形与补偿 — 按无 R 角要求出母版数据,拐角处不自动倒圆,单独标注保真区。
2. 母模检查 — 上版前用影像仪看拐角有无残胶与划伤,旧版复用次数卡上限。
3. 覆膜 LDI — 进口 LDI 曝光,解析 8μm/8μm,双面对位 ±5μm,610×660mm 板上排版。
4. 显影定形 — 卡死显影时间与后烘温度,保住胶壁垂直与拐角锐利,不留底膜。
5. 轮廓复核 — 显影后先量胶图形的角部,圆角超差就回退,别等电铸完才发现。
6. 低电流起镀 — 小电流沿胶轮廓铺薄镍,把直角原样锁住再进入正常沉积。
7. 脱模退火 — 低应力边角整片剥离,低温退火消应力,避免轮廓回弹变形。
8. 成品比对 — 影像仪、闪测仪把镍层轮廓叠回母版数据,按 R 角与线宽一起判档。
核心优势
1. 直角留得住 — 显影定形加低电流起镀,拐角从胶到镍不带可见 R 角。
2. 光学边界准 — 杂光抑制与衍射行为跟设计一致,点光源周围不起晕。
3. 问题前置 — 显影后先复核胶轮廓,圆角在进槽之前就被拦下。
4. 整板一致 — 610×660mm 上曝光与显影条件统一,各位置圆角量不分层。
5. 旧版不背锅 — 母模拐角残胶与复用次数受控,光阑片显影图形保真不随版次下滑。
6. 可追溯 — 每片记母版编号、显影条件与轮廓比对图,异常倒查到版次。
典型应用
1. 相机模组与成像物镜光阑,方孔直角直接决定杂光边界与边缘锐度。
2. 光刻与检测设备的视场光阑,R 角会把有效视场的角部切圆。
3. 医疗内窥镜与显微成像孔径片,密集小方孔对拐角保真最敏感。
4. 激光整形与光栅遮光片,轮廓一圆,条纹对比度跟着掉。
5. 星敏与航天光学系统的杂光抑制片,靠直角轮廓压住边缘衍射。
6. 科研用异形光阑阵列,非标准拐角多,更依赖轮廓比对而非卡尺寸。
设计与选型要点
1. 把无 R 角写进图纸。只标线宽和孔径,供应商默认会按常规倒圆处理。
2. 显影与后烘绑在一起验。胶壁直但过烘回流,直角照样在镍层里变圆。
3. 双面对位 ±5μm 之外,还要看胶壁坡度,斜坡翻到镍上就是轮廓失真。
4. 起镀电流别抢。头一层镍偏高,直角先被填圆,后面再控也补不回。
5. 母模定复用上限。拐角一积残胶,后面整批都在同一位置带 R 角。
6. 验收用轮廓叠图。卡尺寸量不出圆角,得把成品轮廓套回母版数据比。
7. 异形件按最尖的拐角定显影窗口,别拿平均线宽去套所有角部。
把光阑片显影图形保真摊开看,它管的不是孔开得准不准,而是那副直角轮廓在光刻胶、镍层和母版之间有没有被谁悄悄改过。覆膜 LDI 给的是画得直,显影定形给的是胶角不回流,低电流起镀给的是镍不把直角填圆,三者缺一,成品上就是一个说不清从哪来的 R 角,线宽再合格也补不回来。现场真正拉开差距的,往往不是单片轮廓做得多漂亮,而是 610×660mm 大板上十几片、换过几回母版,角部还都是同一个利落形状。对电铸光阑片轮廓传递有要求的订单,建议打样阶段就把母版编号、显影后烘条件和轮廓比对方法固化进工艺卡,量产出货附叠图记录,比装机之后靠点光源看晕圈挑件靠谱得多。
联系人:赖先生
手 机:+86 18938693450
邮 箱:yw9@zldsmt.com
公 司:深圳市卓力达电子有限公司
地 址:深圳市宝安区福永镇新和村福园一路华发工业园A3栋
 Zhuolida
