欢迎光临~深圳市卓力达电子有限公司
语言选择:
 ∷

∷
∷
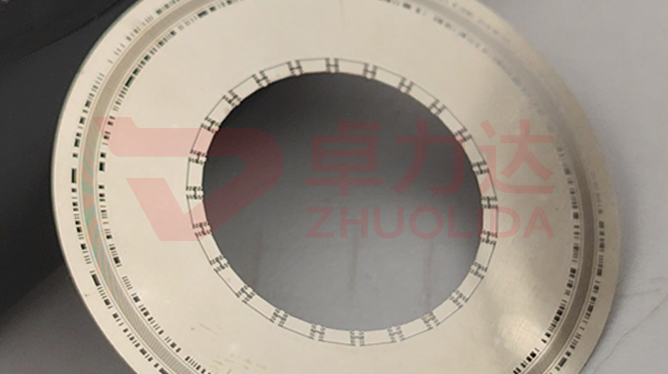
一张码盘装到伺服轴上,静态看尺寸都合格,一提速到每分钟上万转就开始抖,问题多半不在码道而在质量分布。电铸码盘动平衡校正工艺管的是镍层在整片面内铺得匀不匀:30–200μm 的沉积厚度若一边厚一边薄,质心就偏离旋转轴,高速下这点偏心被放大成振动和读数抖动。它衡量的不是单片总重,而是面内各环带的质量是不是绕轴心对称,产线上拿厚度面扫、剩余不平衡量和试转跳动一起判。50μm±0.5μm 的码道刻得再准,盘本身偏心,编码器输出照样飘。
产线上容易踩的坑,是把动平衡推给后道去重。一批码盘电铸时夹具边缘电流密,外圈比心部厚了三四个微米,检验只看总厚没超差就放行,装机跑到额定转速出现周期性抖动,拆下来做质量分布复测才看到单侧偏重;换一批赶货的,脱模时一角被拉得微微翘,平面度没量出来,试转时那个角先甩,轴承很快就响;还有更隐蔽的,局部加厚补强的码盘,补厚区与主体交界处质量陡变,低速一切正常,一上高速就冒出倍频振动。这几种失效都不体现在 50μm±0.5μm 的码道复测里,等发现往往整批都要退回来重校。电铸码盘动平衡校正工艺之所以要单列,正因为它横跨沉积、脱模、退火几段,靠某一站扫一遍平不掉。
参数窗口
• 镍层厚度:30–200μm,同片厚度差内控 ≤2μm
• 码道线宽:50μm±0.5μm,偏心会让读数随转角飘
• 真圆度:±0.002mm,外圈轮廓偏差直接转成质量偏心
• 电铸电流密度:1–4A/dm²,夹具边缘须加屏蔽匀流
• 剩余不平衡量:按盘径分档设上限,试转后复测
• 低温退火:释放沉积应力,退火后重扫面内厚度
制造流程(8步)
1. 母版与夹具设计 — 按盘径排导电触点,边缘预留屏蔽环匀电流。
2. 基板前处理 — 除油活化后测面内导电均匀性,偏流先从这埋下。
3. 覆膜 LDI — 进口 LDI 解析 8μm/8μm,码道与环带图形定形。
4. 电铸沉积 — 分段控 1–4A/dm² 与槽温,定期翻盘抵消单侧偏厚。
5. 脱模整平 — 从低应力边角整片剥离,脱模后测平面度与翘角。
6. 质量分布复测 — 影像仪、闪测仪扫面内厚度,换算剩余不平衡量。
7. 动平衡校正 — 在预留环带做局部微去重或补重,按档收敛偏心。
8. 试转出厂 — 装机跑到额定转速测跳动,附带低温退火后复扫记录。
核心优势
1. 高速稳 — 电铸码盘动平衡校正工艺把面内厚度收敛在前道,倍频振动明显少。
2. 少去重 — 沉积段就压住偏厚,后道修正量小,码道不被伤到。
3. 真圆度守住 — 脱模整平与轮廓复测配套,±0.002mm 不靠碰运气。
4. 换径不慌 — 30–200μm 各档盘用同一套匀流与复测逻辑。
5. 可追溯 — 每槽记翻盘节奏、面扫厚度与试转跳动,偏心能回到槽次。
6. 轴承寿命实 — 质心贴轴心,高速长期跑下来轴系受力更干净。
典型应用
1. 高速伺服电机反馈码盘,额定转速高、偏心最不容忽视。
2. 绝对值多码道盘,环带多、累积偏厚更要逐环复测。
3. 大直径金属码盘,盘径一大,微米级厚度差也放大成偏心。
4. 玻璃基板轻薄码盘,刚性低、脱模翘角直接影响质量分布。
5. 带局部加厚的复合码盘,补厚交界处必须单独校平衡。
6. 需低温退火的高稳定码盘,退火后厚度面扫不可省。
设计与选型要点
1. 先按盘径定匀流方案。边缘电流密,屏蔽环比事后去重划算。
2. 沉积别一路到底。中途翻盘、分段控 1–4A/dm²,偏厚自然收敛。
3. 电铸码盘动平衡校正工艺单独设站,面扫厚度不能并入平面尺寸检验。
4. 脱模后先量翘角。一角拉翘,试转时那点就是振源。
5. 剩余不平衡量按档设,别拿小盘标准套大盘。
6. 退火会松应力也可能改面形,退火后必须重扫一遍厚度。
7. 校正量留余量,预留环带够用,别修到码道根上。
把电铸码盘动平衡校正工艺拆开看,它几乎不占一道独立工序:质心偏不偏,在母版夹具排触点和匀流那一步就埋了根,沉积翻盘的节奏决定面内厚度收不收得拢,脱模一角拉翘、退火后面形一变,又各添一笔。质量分布跟着槽温、电流密度和夹具状态走,得按槽扫、按批复测,不能拿一片的试转跳动替整槽背书。产线上难的不是偶尔校出一片稳的盘,而是同一槽十几片、连续几批,上到额定转速都不冒倍频振动,那样 50μm±0.5μm 的码道精度才真正变成读数精度。对高速、大直径或带局部加厚的订单,建议打样时把触点排布、翻盘节奏、匀流屏蔽和退火曲线固化进工艺卡,量产照卡走,比在后道一遍遍去重、比装机后返工省钱得多。电铸码盘动平衡校正工艺落到纸面是一串面扫数据,落到产线,是每片盘转起来都不抖、码道能安安静静被读出来这件事。
联系人:赖先生
手 机:+86 18938693450
邮 箱:yw9@zldsmt.com
公 司:深圳市卓力达电子有限公司
地 址:深圳市宝安区福永镇新和村福园一路华发工业园A3栋
 Zhuolida
