欢迎光临~深圳市卓力达电子有限公司
语言选择:
 ∷

∷
∷
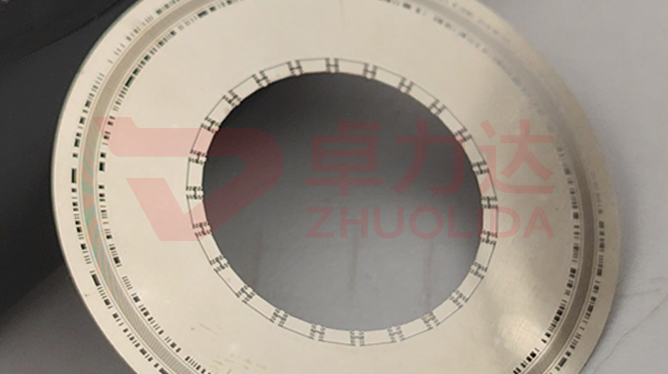
编码器码盘信号占空比控制管的是码道上一明一暗两条刻线的宽度比例。50μm 的码道明暗各半、占空比 50% 最理想,光电管读出来的 A/B 两相才是干净的正弦,正交性、细分精度都跟着这条比例走。电铸码盘的明暗不是印上去的:LDI 在光刻胶上曝出透光窗口,显影定下胶侧壁,镍再从窗口边缘一层层长成不透光栅线,亮区多宽、暗区多宽,全在这几道里定死。占空比一偏,比如亮线窄了两微米,波形就上下不对称,细分时角度误差跟着冒,装机跑起来是零位抖、低速爬行。码盘明暗占空比复测拿影像仪逐圈量线宽、闪测仪扫整盘一致性,电铸码盘信号波形一致性靠的是每圈都收在同一档,不是抽检几处报个均值。
现场出问题,多半不是码道刻不出来,而是明暗比例悄悄偏了。做增量式码盘,50μm 码道实测线宽还在 ±0.5μm 内,装机后 A 相幅值却比 B 相低一截,示波器上看波形上下不对称,追下去是显影时间多给了几秒、透光窗口被侧蚀窄了一圈,占空比掉到 47%。换一批做绝对式码盘,内圈码道没事,外圈越往外占空比越偏,查下来是起镀电流给猛了、镍层侧向生长把不透光栅线撑宽,外圈电流密度本来就高,偏得更多。还有更隐蔽的:镀液里带了细颗粒,栅线边缘长出瘤点,局部占空比忽大忽小,码盘转起来信号里夹毛刺,细分计数偶尔跳一个数。这些都不体现在 ±7μm 刻线位置精度的复测里,等客户拿去装机往往已经切好一整盘。编码器码盘信号占空比控制难落地,难在它管的是宽度比例而不是单条线尺寸,全自动钢网检查机按阈值扫开口扫不出比例漂移,得逐圈叠着量。
参数窗口
• 码道 50μm±0.5μm,明暗线宽按圈逐条复测
• 占空比 50%±2% 为交付窗口,内控 ±1%
• LDI 解析 8μm/8μm、双面对位 ±5μm,亮区宽度在此定形
• 电流密度 1–4A/dm²,外圈取下限,防侧向生长撑宽栅线
• 镍合金硬度 450–550Hv,提硬度时同步盯内应力与边缘瘤点
• 最大基板 610×660mm,整盘按圈控曝光量与电流
制造流程(8步)
1. 码道编辑 — 出明暗栅线图,50μm 码道按圈标注占空比要求。
2. 前处理 — 基板清洗导电化,母模面钝化,防起镀结瘤。
3. 覆膜 LDI — 进口 LDI 曝光,解析 8μm/8μm、双面对位 ±5μm,亮区定形。
4. 显影 — 控浓度与时间,窗口不侧蚀,明暗宽度由此定死。
5. 电铸沉积 — 分段控电流密度 1–4A/dm² 与槽温,压住栅线侧向生长。
6. 脱模 — 从低应力边角整片剥离,细栅线最易在揭离时被拉宽。
7. 检验 — 影像仪逐圈量线宽算占空比,闪测仪扫整盘波形一致性。
8. 装框与低温退火 — 配 AB 胶网框定位,低温退火释放应力后按档出厂。
核心优势
1. 波形对称 — 把编码器码盘信号占空比控制收在 50%±2%,A/B 相幅值对得上。
2. 细分不跳 — 比例稳,低速爬行和计数跳数跟着少。
3. 整盘一致 — 610×660mm 内按圈控曝光,外圈不比内圈偏。
4. 免挑选配 — 不用靠挑码盘配读数头,批次直接上机。
5. 可追溯 — 每圈存线宽与占空比值,偏差回查到曝光批次。
6. 刚性够 — 镍合金硬度 450–550Hv,高速转动码道不塌边。
典型应用
1. 增量式光电编码器码盘,A/B 相占空比直接决定正交性。
2. 绝对式多码道码盘,内外圈比例都得逐圈收敛。
3. 伺服电机反馈码盘,低速平稳性最吃波形对称。
4. 机器人关节与数控机床编码器,细分误差按 ±0.5μm 管控。
5. 光学测量与圆光栅,杂散波形会带进角度读数。
6. 带 20μm 光阑筋宽的复合码盘,筋宽与码道对位同检。
设计与选型要点
1. 先按码道位置定显影档。外圈线长、侧蚀更明显,时间别照内圈给。
2. 电流外圈取下限。侧向生长一撑宽,占空比就往暗区偏。
3. 镀液过滤别省。颗粒落到栅线边缘就是局部比例毛刺。
4. 显影后先量窗口宽度再上槽,胶侧蚀了后面补不回来。
5. 占空比按圈建档,别用整盘均值交差,均值盖得掉外圈那几个百分点。
6. 脱模方向定死、起头角度别改,拉宽栅线比线宽超差更难查。
7. 低温退火温度随镍层厚度走,别让应力释放把码道间距拉变。
把编码器码盘信号占空比控制拆开看,它几乎没有一道独立工序:亮区宽度在 LDI 曝光里定了,显影那几秒决定窗口会不会被侧蚀窄,起镀电流决定镍栅线往侧向长多少,脱模的几秒又决定细线留不留得住。前处理、曝光、沉积、剥离各管一截,哪段松一点,50%±2% 的比例就守不住。难的不是偶尔做出一片波形漂亮的码盘,而是同一槽几片、连续几批,逐圈算出来的占空比都落在同一档,电铸码盘信号波形一致性才有意义。对伺服、机器人这类靠细分精度验收的订单,建议打样时把曝光量、显影时间、电流曲线和脱模方向固化进工艺卡,比装机后反复调读数头阈值、换码盘配对划算得多。编码器码盘信号占空比控制落到纸面是一串参数,落到产线,是每片码盘转起来 A/B 两相都对称这件事。
联系人:赖先生
手 机:+86 18938693450
邮 箱:yw9@zldsmt.com
公 司:深圳市卓力达电子有限公司
地 址:深圳市宝安区福永镇新和村福园一路华发工业园A3栋
 Zhuolida
