欢迎光临~深圳市卓力达电子有限公司
语言选择:
 ∷

∷
∷
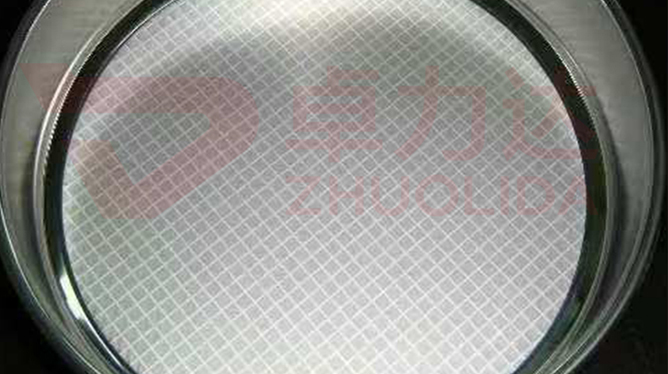
微孔阵列就是在一片薄金属上按固定规律排出一大片小孔,孔可以圆、可以方、可以长圆,也可以是六边形或腰形。它干的事不复杂——让某些东西过去,让另一些东西留下。过滤、筛分、透气、吸音、雾化、电极,全在这个逻辑里。看着只是个"打孔"的活,实际难在孔的边缘和孔的规律:孔口有毛刺会挂料,孔径不齐会跑粗,孔距一乱整片的分级精度就废了。
几种常规做法各有各的坎。冲孔速度快,但孔径受模具限制,冲头细到一定程度就断,孔口还会留塌角和毛刺,薄料更明显。激光打孔能打很小的孔,但孔是锥的,入口大出口小,热影响区还得额外去渣。蚀刻做微孔最普及,问题是侧蚀——腐蚀液从两面往里咬,孔壁鼓成腰形或喇叭口,孔越深、孔径越小,这个偏差占比越大,开孔率也上不去。电铸换了个方向:先在母模上把孔"立"起来,再用镍把孔周围的金属长满,脱模后孔的形状就是母模柱子的形状。孔壁是金属一层层堆出来的,垂直、光滑、没有毛刺,孔形想做成什么样都行。
这两年微孔网片的要求在往上抬。燃料电池和电解槽的双极板、电极网要的是高开孔率加低流阻;消费电子的防水透气膜需要支撑网又薄又挺;食品与制药的筛分要孔径极准,差几微米就分不干净。这些场景共同点是大面积、孔密、孔小、边缘要干净——恰好落在电铸的舒适区里。高密度微孔阵列电铸能做的不只是圆孔阵列,长圆孔、腰形孔、渐变孔距这些冲压和蚀刻都不太好处理的形态,它一样能复制出来。
参数窗口
• 孔径:20 µm–1 mm,最小可到十几微米
• 板厚:10–300 µm,薄片便于贴合与叠层
• 开孔率:20%–80%,高开孔率靠垂直孔壁撑起来
• 孔距精度:±3 µm,决定分级精度
• 常用材料:电铸镍、铜、镍钴合金
• 孔形:圆、方、六边、长圆、腰形及组合
制造流程(8步)
1. 母模制备 — 光刻出孔柱阵列,孔径、孔距、孔形在此定死。
2. 导电化处理 — 孔柱表面与底部做导电层,保证根部起镀。
3. 电铸填充 — 镍在孔柱间隙沉积,长到目标板厚后停镀。
4. 平面修整 — 背面多余镀层去除,控制整片厚度一致。
5. 脱模分离 — 缓慢剥离孔柱,避免薄壁区域变形。
6. 检测筛选 — 测孔径、孔距、开孔率与孔口完整性。
7. 清洗钝化 — 去残留、钝化表面,按用途可做疏水或亲水处理。
8. 分切包装 — 按图分切或冲外形,洁净平整包装。
核心优势
1. 孔壁垂直 — 无侧蚀、无喇叭口,深径比大也保持直壁。
2. 孔口无毛刺 — 一次成形不用去毛刺,不挂料不伤料。
3. 孔形自由 — 圆、方、长圆、腰形随母模定,不受冲头限制。
4. 高开孔率 — 孔间筋宽可做得很窄,开孔率显著高于蚀刻。
5. 孔径一致 — 整片孔一次复制,件内件间偏差小。
6. 超薄大面积 — 十几微米厚也能整片做,不失刚性。
典型应用
• 精密筛分与分级 — 制药、粉末冶金、磨料按粒径严格分开。
• 燃料电池与电解电极 — 高开孔率降低浓差极化与流阻。
• 防水透气支撑网 — 薄而挺,托住透气膜不被压塌。
• 吸音与消声结构 — 微孔阵列形成亥姆霍兹共振吸声面。
• 食品与饮品滤网 — 孔口光洁,不易藏垢、便于清洗。
• 电池集流体与集流网 — 薄、轻、导电截面足。
设计与选型要点
1. 孔径与板厚要一起定,深径比越大越考验电铸填充能力。
2. 孔间筋宽别压到极限,筋太窄整片强度掉得快,装配时容易撕裂。
3. 开孔率不是越高越好,要同时算流阻和结构强度。
4. 孔口是否要倒角、要圆角,提前说清,脱模面与工作面方向不同结果不一样。
5. 有过滤精度要求时,孔径按"最大通过颗粒"定,而不是按平均值定。
6. 叠层使用的网片要标注平面度与厚度公差,累积误差会顶穿密封。
7. 接触酸碱或高温的场合,材料与表面处理要一起选,别只盯孔径。
高密度微孔阵列电铸解决的是一个老问题:怎么在薄金属上做出又密又准又干净的孔。冲压受模具限制,激光带锥度和热影响,蚀刻躲不开侧蚀,而电铸靠母模复制,把孔壁的垂直度和孔口的光洁度一次性做对。微孔金属网电铸加工因此在高开孔率、高精度分级的场合越来越常见。选这类精密微孔阵列,看的不是孔有多小,而是孔有多齐、壁有多直、批量之间有多稳。孔做对了,后面的流阻、分级精度和使用寿命才有讨论的基础。
联系人:赖先生
手 机:+86 18938693450
邮 箱:yw9@zldsmt.com
公 司:深圳市卓力达电子有限公司
地 址:深圳市宝安区福永镇新和村福园一路华发工业园A3栋
 Zhuolida
