欢迎光临~深圳市卓力达电子有限公司
语言选择:
 ∷

∷
∷
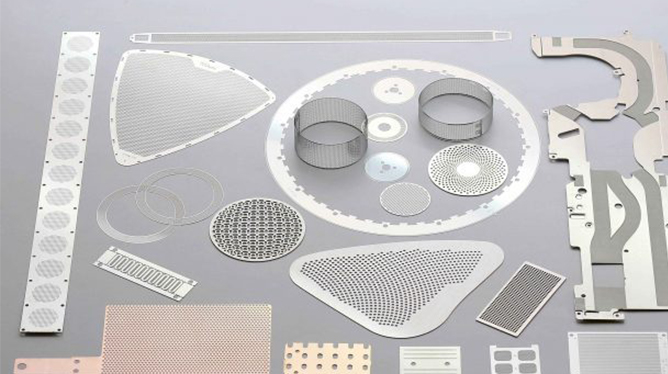
异形结构件说的是那些轮廓不规整、壁又薄的金属零件:带悬臂的弹片、带微齿的定位片、绕着窄缝走的框形件、一片上有好几个不同高度台阶的微型件。这类活儿的共同点是——形状复杂但批量不大,尺寸精但材料难加工。冲压、CNC、蚀刻三条常规路线遇到它们,各有各的卡点。
冲压最怕模具费。一套精密级进模动辄几万起步,改一次形还要再修模,几千件的批量摊不下来。薄料冲裁的毛刺和塌角也躲不掉,去毛刺又是人工活,越薄的件越容易被去毛刺这道工序做废。CNC 加工精度没问题,但薄壁件夹不住,一夹就变形,0.05 mm 的壁上走刀,切削力足以把件推弯,而且复杂轮廓的工时堆得很快。蚀刻擅长二维复杂轮廓、没有毛刺,可它只能做等厚,遇到台阶、起伏、局部加厚就没办法了,侧蚀还会让窄筋变细、尖角变圆。电铸把三者的短板都绕开了:轮廓由母模决定,不用开冲模;金属是长出来的,没有切削力,薄壁不变形;厚度靠沉积时间控制,局部可以长厚、可以做台阶和起伏,窄缝和尖角也能忠实复制。
精密弹片和微型结构件的需求这两年跟着消费电子和医疗器件的微型化一起起来了。连接器越做越密,弹片越做越小,接触力还得稳定;MEMS 和传感器封装里要用带悬臂的金属结构;微流控芯片里的模具和流道镶件也常用电铸做。这些场合单批几百到几万件,形状还常常改版——正好是电铸最划算的区间。异形电铸结构件不用为每次改版重开模具,改的是母模,成本和时间都省在刀刃上。
参数窗口
• 厚度:5–200 µm,薄壁件可做到十几微米
• 最小特征:10 µm,尖角、窄筋均可复制
• 最小缝宽:15 µm,深缝也能保持直壁
• 轮廓公差:±5 µm,关键配合面可收紧
• 常用材料:电铸镍、镍钴、铜,硬度可调
• 表面粗糙度:Ra < 0.2 µm,免后道抛光
制造流程(8步)
1. 母模制备 — 按轮廓做母版,尖角、窄缝、台阶在此一次成形。
2. 导电化处理 — 母模表面做导电层,确保复杂轮廓起镀均匀。
3. 电铸成形 — 控制电流与添加剂,边填边控内应力。
4. 局部加厚 — 按需在特定区域延长沉积,做出台阶与加强区。
5. 脱模分离 — 缓慢剥离,薄壁与悬臂处尤其要控速。
6. 热处理调平 — 低温退火释放内应力,稳定尺寸与弹性。
7. 检测筛选 — 测轮廓、厚度、平面度与弹性,剔除变形件。
8. 表面处理 — 镀层、钝化或局部绝缘,按装配需求定。
核心优势
1. 免模具费 — 靠母模复制,改版只改母版,小批量也做得起。
2. 边缘无毛刺 — 一次成形不带飞边,省掉去毛刺这道易损工序。
3. 薄壁不变形 — 无切削力,十几微米的壁也能保形。
4. 三维可做 — 台阶、起伏、局部加厚在同一片上实现。
5. 复杂轮廓忠实 — 尖角、窄筋、内凹不因侧蚀而走样。
6. 性能可调 — 通过材料与工艺调硬度和弹性,适配弹片要求。
典型应用
• 连接器弹片与接触件 — 小尺寸、稳定接触力、长插拔寿命。
• MEMS 与传感器结构 — 悬臂、膜片、支撑骨架一次成形。
• 光学模组零件 — 镜筒隔圈、遮光片,薄且轮廓精确。
• 医疗器械零件 — 微型刀片基体、滤网支架、植入件结构。
• 微流控与模具镶件 — 高深宽比流道与精细型腔。
• 精密仪器簧片 — 弹性一致性好,适合批量装配。
设计与选型要点
1. 轮廓尽量在一个母版上做全,拆成多件再拼装会引入装配误差。
2. 窄筋宽度别低于板厚的三分之一,否则脱模和后续拿取都容易损件。
3. 内尖角要留最小圆角,母模上的直角在复制后应力集中最明显。
4. 需要弹性的件要说明弹性方向与变形量,材料与热处理得一起定。
5. 有台阶或局部加厚时,给出台阶高度与过渡方式,突变台阶易积应力。
6. 平面度要求高的件,要预留校平或真空吸附工序,别指望电铸出来就绝对平。
7. 后续要焊接或镀层的区域提前标注,镍基体上做二次处理有讲究。
精密异形结构件电铸加工走的是"以复制代替切削、以母模代替模具"的路子。冲压的模具费、CNC 的夹持变形、蚀刻的等厚限制,在它这里都不成立,复杂轮廓与薄壁一次长出来,边缘干净到不用去毛刺。异形电铸结构件的批量弹性也大,几百件能做、几万件也做得起,改版不用推倒重来。当产品越做越小、形状越改越勤,这种成形方式的性价比只会更明显。选精密异形金属件,最后比的仍是轮廓保真、薄壁不塌和批次一致这三件事。
联系人:赖先生
手 机:+86 18938693450
邮 箱:yw9@zldsmt.com
公 司:深圳市卓力达电子有限公司
地 址:深圳市宝安区福永镇新和村福园一路华发工业园A3栋
 Zhuolida
