欢迎光临~深圳市卓力达电子有限公司
语言选择:
 ∷

∷
∷
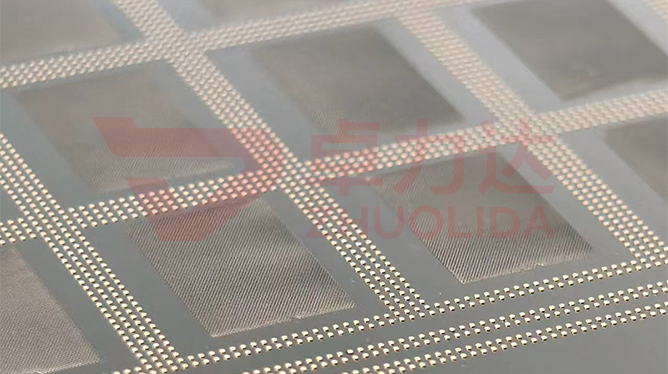
焊膏释放好不好,产线上过去靠师傅看脱模那一下的手感,落到数据上其实就是一个比值:转移效率 TE,等于印到焊盘上的膏体积除以开口本身的容积。TE 掉到八成以下,细间距就开始少锡;同一片网连印十几片 TE 一路往下走,说明孔壁在挂膏。电铸钢网焊膏释放性能验证把这件事做成可复现的判据——印后用 SPI 或称重测沉积体积、连印看衰减曲线、拆网在镜下看孔壁残留,三项凑齐才算验过。它跟孔径精度 ±3μm、孔壁粗糙度 ≤0.01μm 都相关,却不是任何一项能单独顶替的。
最常遇到的,是网看着没问题、印刷数据却一路飘。一批 QFN 细间距钢网印到第五片,SPI 报下锡量从满值掉到七成五,擦一遍网又回来,拆下侧光看开口侧壁挂着一层膏膜;同一槽出的两张网,开口尺寸、孔位都在 ±3μm / ±7μm 内,一张脱模干脆、一张印三片就留膏,差别只在孔壁那层看不见的瘤点。换焊膏批次后更麻烦:01005 焊盘连锡,切片看开口底部压着一层没脱净的膏,孔径复测照样合格。这些都不体现在平面检查机的报表里,等 SPI 报警,载板已经印废一批。做电铸钢网焊膏释放性能验证之所以要单独设站,就是因为尺寸检验读不出脱模那几秒发生了什么。
参数窗口
• 转移效率 TE≥80% 为验收线,细间距内控 85% 以上
• 连印 20 片 TE 波动不超过 ±5%,印刷寿命 15000 次内衰减不超 10%
• 最小开孔 ≥25μm、Pitch ≥120μm、孔间距 ≥50μm,开口越小越难释放
• 孔径精度 ±3μm、孔位置精度 ±7μm,与释放量分开复测
• 孔壁粗糙度 ≤0.01μm,壁面越光洁,残膏越少
• 钢网厚度 15–200μm、张力 10–55N(±1N 内控),共同定脱模速度窗口
制造流程(8步)
1. 编辑绘制 — 按焊盘图定开口,细间距区域标出释放验证点。
2. 前处理 — 基板清洗导电化、母模钝化,避免起镀结瘤拖累壁面。
3. 覆膜 LDI — 解析 8μm/8μm、双面对位 ±5μm,开口侧壁在此定形。
4. 显影 — 控显影液浓度与时间,残胶不留底,孔壁不留挂膏起点。
5. 电铸沉积 — 电流密度 1–4A/dm² 分段控,压住晶粒粗化与瘤点。
6. 脱模 — 从低应力边角整片剥离,孔口不拉伤、不塌边。
7. 检验 — 检查机测开口,影像仪、闪测仪复核孔位,SPI 抽测转移量。
8. 张网包装 — 铝合金网框配 AB 胶固定,按 10–55N 分档调张力出厂。
核心优势
1. 判据可复现 — 电铸钢网焊膏释放性能验证用 TE 曲线说话,不靠手感。
2. 早筛批次 — 打样阶段就把挂膏的网挑出来,别等上产线才暴露。
3. 尺寸与释放分开管 — 孔径 ±3μm 归检查机,TE 归 SPI,异常定位到槽次。
4. 壁面可控 — 把粗糙度压到 Ra≤0.01μm,孔壁残膏明显少一截。
5. 寿命更实 — 释放曲线走平,印刷寿命往 15000 次走时擦网频次下来。
6. 可追溯 — 每片留存 TE 曲线、厚度与张力档,可回查镀液批次。
典型应用
1. Mini LED / 01005 细间距印刷钢网,开口小、最易留膏。
2. 4–12 寸 WLP 植球模板,百万级开口要求转移量一致。
3. ABF 载板 Ball / Flux 网板,Ball 网对脱模最挑剔。
4. 半导体材料分级用精密筛网,微孔释放同样靠壁面状态。
5. 带 Post 或局部加厚的复合网板,台阶区容易存膏。
6. 光伏网板等大尺寸网栅,整片释放一致性拖着良率走。
设计与选型要点
1. 先用 SPI 建基线。同一开口连印 20 片,TE 分布稳了再谈验收。
2. 别只盯孔径精度。±3μm 合格而 TE 一路飘,照样是废网。
3. 孔壁粗糙度一起看。Ra≤0.01μm 是细间距脱模的前提。
4. 脱模速度按厚度档调。15–30μm 薄网取慢速,别硬拉。
5. 钢网焊膏脱模率测试单独设站,平面检查机读不出残留膏量。
6. 张力按 10–55N 分档,同批不混档,否则 TE 曲线对不上。
7. 换焊膏批次要重跑验证,膏的黏度变了,判据得跟着校。
把电铸钢网焊膏释放性能验证摊开看,它横跨了出厂前后两头:胶侧壁在 LDI 和显影里定形,晶粒在电铸槽里长成什么样,脱模那几秒决定孔壁会不会被拉出挂膏的起点,到了客户产线,脱模速度和擦网周期又把这几项放大或抹平。单看孔径 ±3μm 或孔壁 Ra,都只能解释一半。真正费劲的不是验出一片 TE 漂亮的样网,而是同一槽十几片、连着几批,TE 曲线都落在同一条带里,印刷寿命 15000 次的说法才站得住。对脱模有硬要求的订单,建议打样时把电流密度、显影时间和 SPI 采样点固化进工艺卡,量产照卡抽测,比印刷端反复调速度、换膏、加擦网次数划算。电铸钢网焊膏释放性能验证写在纸面是一组曲线,落到产线,是每张网第一片和第一万片放膏一样干脆这件事。
联系人:赖先生
手 机:+86 18938693450
邮 箱:yw9@zldsmt.com
公 司:深圳市卓力达电子有限公司
地 址:深圳市宝安区福永镇新和村福园一路华发工业园A3栋
 Zhuolida
